Qué aceite lleva cada refrigerante
La primera regla no tiene excepciones: el aceite lo decide el fabricante del compresor, y viene en su documentación con tipo y viscosidad. La tabla sirve para entender por qué cada familia va donde va y para detectar un error antes de cometerlo.
| Tipo de aceite | Amoniaco (R717) | CO₂ (R744) | Lo que hay que saber |
|---|---|---|---|
| Mineral (nafténico o parafínico) | Sí, el clásico | No es lo habitual | Barato y conocido. A baja temperatura se espesa, y a temperatura alta envejece antes que un sintético. |
| PAO y mezclas PAO/alquilbenceno | Sí, el preferido en muchos compresores de tornillo | Posible en industrial, inmiscible | Muy estable. Con CO₂, el aceite es menos denso que el refrigerante y separarlo se complica. |
| PAG (polialquilenglicol) | Solo los PAG específicos para amoniaco de expansión directa y baja carga, si el fabricante lo pide | Sí, sobre todo en transcrítico y presiones muy altas | Muy higroscópico. No se mezcla con los demás. |
| POE (poliolester) | No: el amoniaco reacciona con los ésteres | Sí, el estándar en frío comercial | Miscible con el CO₂ y muy higroscópico: el agua lo hidroliza y forma ácidos. |
Dos consecuencias prácticas. Primera: no se mezclan tipos ni marcas; pasar de mineral a PAO, por ejemplo, exige vaciar y limpiar, y algunas juntas encogen ligeramente con el cambio. Segunda: el bidón de rellenar tiene que ser del mismo aceite que lleva la máquina. Etiqueta el bidón y apunta en el libro qué aceite lleva cada compresor.
Amoniaco: un aceite que no se mezcla y se va al fondo
El aceite y el amoniaco líquido no se mezclan y tienen densidades muy distintas: el aceite ronda los 850-900 kg/m³ y el amoniaco líquido, a las temperaturas de la parte de baja, unos 660-690 kg/m³. Así que el aceite que escapa del separador siempre acaba en el fondo: del recipiente de alta, de los separadores de líquido, de los recirculadores y de los evaporadores.
Allí hace daño de dos formas. En frío se vuelve espeso y ya no vuelve solo. Y conduce muy mal el calor: una película de aceite dentro de los tubos del evaporador hace de aislante. El resultado es conocido por cualquiera que haya trabajado con amoniaco: baja la presión de aspiración, sube la relación de compresión y sube el consumo, mientras la cámara no llega.
Señales de que hay aceite acumulado donde no debe:
- La cámara no baja aunque los ventiladores giran y la alimentación de líquido está abierta.
- Presión de aspiración anormalmente baja y salto de temperatura del aire en el evaporador muy pequeño.
- Escarcha solo en la entrada de la batería y el resto seco.
- El nivel de aceite de los compresores baja sin fugas a la vista.
- Boyas o sensores de nivel de los recipientes que dan lecturas raras: el aceite los cubre y los engaña.
El separador y el coalescente: por dónde se escapa el aceite
Un compresor de tornillo inyecta mucho aceite, y todo tiene que volver desde el separador. La primera etapa (choque, cambio de dirección, centrífuga) retiene las gotas grandes; la niebla fina la atrapa el elemento coalescente, una fibra en la que las microgotas se juntan hasta que pesan y caen. Con un coalescente en buen estado, el arrastre a la instalación es del orden de 1 ppm o menos; sin él, la primera etapa deja pasar del orden de 10 ppm.
Cuando el coalescente está saturado o colmatado, el aceite pasa a la instalación. Las causas que más se repiten:
- Elemento agotado o sucio: barniz del aceite degradado, partículas o arrastre de líquido lo colmatan. Los elementos no se limpian: lavarlos rompe la fibra.
- Elemento mal asentado o junta dañada tras un cambio: el gas encuentra un paso libre y se salta el filtro.
- Retorno del coalescente cerrado u obstruido: el aceite recogido se acumula en la cámara del coalescente y acaba saliendo con el gas.
- Nivel de aceite demasiado alto en el separador: el aceite llega a los elementos y los inunda.
- Espuma por una caída brusca de la presión de descarga, o por refrigerante disuelto en el aceite (ver temperatura).
- Presión de descarga por debajo de la de diseño: el gas pasa más rápido por el separador y arrastra más.
Cómo se comprueba:
- Apunta el aceite que repones, en litros y con fecha. Es el dato más barato y más fiable: si cada mes hace falta más, algo se escapa.
- Mira la caída de presión del coalescente si hay manómetro diferencial o transmisor, y compárala con el límite del fabricante. Si no hay medida, cambia los elementos por horas según el fabricante.
- Comprueba el retorno del coalescente: válvula abierta y, si tiene visor, aceite pasando.
- Compara lo que purgas en el recipiente y en los potes con lo que repones. Si salen litros donde antes salían vasos, el separador ha dejado de separar.
- Tras cambiar elementos, revisa asiento, juntas y par de apriete antes de cerrar.
La temperatura correcta del aceite
El aceite trabaja en un margen estrecho, y salirse por cualquiera de los dos lados cuesta caro.
Demasiado frío. Si el separador está a una temperatura cercana a la de condensación, el amoniaco condensa y se disuelve en el aceite: baja la viscosidad, aparece espuma y el arrastre se dispara. Por eso la temperatura de descarga tiene que quedar siempre por encima de la de condensación con margen, el separador lleva resistencias para las paradas y el enfriador de aceite tiene un bypass o una válvula mezcladora para que el aceite frío no pase por él al arrancar.
Demasiado caliente. Por encima de lo previsto, el aceite se oxida, se forma barniz y carbonilla en válvulas y superficies calientes, y la viscosidad cae por debajo de lo que necesitan los cojinetes. En amoniaco pasa con facilidad porque la temperatura de descarga es alta: en un ejemplo de Danfoss en doble etapa sin enfriamiento intermedio, la descarga llegaría a unos 160 °C, algo que el propio fabricante considera inaceptable sobre todo por el aceite.
Qué mirar en campo:
- Temperatura del aceite que entra al compresor: es la que debe regular el enfriador. Compárala con la consigna del fabricante.
- Enfriador por termosifón: una válvula de alimentación medio cerrada lo deja sin líquido, sube la temperatura del aceite y salta la alarma.
- Inyección de líquido: si la válvula o su sonda fallan, la descarga se dispara o, al revés, entra demasiado líquido y diluye el aceite.
- Resistencia del separador en parada: comprueba consumo y termostato. Un arranque con el aceite frío y cargado de refrigerante es un arranque con espuma.
Restos metálicos y análisis de aceite
El aceite es el mejor chivato del estado mecánico del compresor. Los restos metálicos aparecen antes que la avería, si se miran en tres sitios:
- El filtro de aceite al cambiarlo: ábrelo, extiende el elemento sobre un papel blanco y pásale un imán. Partículas brillantes que se pegan al imán son hierro o acero (rotores, ejes, rodamientos). Partículas que no se pegan pueden ser aluminio o metal antifricción de cojinetes.
- El visor y los tapones magnéticos, donde los haya.
- El análisis de laboratorio, que mide lo que no se ve.
Qué pedir en el análisis: agua (método Karl Fischer), acidez (TAN) y, en amoniaco, también el índice de basicidad, viscosidad a 40 °C, oxidación y metales de desgaste (hierro, cromo, aluminio, estaño, plomo, cobre) y de contaminación (silicio, sodio, potasio). El valor suelto dice poco: lo que importa es la tendencia entre análisis y la comparación con el aceite nuevo. Un hierro que se dobla de una muestra a otra merece una revisión aunque el número parezca bajo.
Una pista útil en amoniaco: la instalación no admite cobre ni sus aleaciones, así que si aparece cobre en el análisis hay que averiguar de dónde viene. Y el silicio puede ser polvo o restos de sellador, pero también el antiespumante de algunos aceites; por eso se compara con la muestra de aceite nuevo.
Cómo tomar la muestra para que sirva:
- Del punto de toma que indica el fabricante, con el compresor en marcha o recién parado y el aceite a temperatura de trabajo.
- Purga antes un poco de aceite para no recoger el que estaba parado en la válvula.
- En un recipiente estanco a gas (vidrio con tapa metálica), limpio y seco. El aceite lleva refrigerante disuelto y desgasifica.
- Ciérralo al momento. En amoniaco no se deja desgasificar al aire, porque el amoniaco y los sintéticos captan humedad enseguida y falsean el agua.
- Etiqueta: equipo, horas, fecha, temperatura del aceite y tipo de aceite. Y toma siempre del mismo punto, para que las muestras sean comparables.
Sensores del aceite: limpieza y comprobación
La protección del compresor depende de unos pocos sensores, y los mismos que lo protegen lo pueden parar sin motivo, o no pararlo cuando toca. Su mantenimiento es corto pero no se puede saltar:
| Sensor | Qué le pasa | Cómo se comprueba |
|---|---|---|
| Nivel de aceite óptico | El prisma se cubre de barniz o de aceite degradado y lee mal: falsas alarmas o ninguna. | Aislar y despresurizar según el fabricante, desmontar y limpiar el prisma. Probar la alarma. |
| Nivel de aceite por boya | Boya pegada por lodos o aceite espeso. | Comprobar que se mueve y que el contacto cambia; contrastar con el visor. |
| Presión de aceite o presión diferencial | Deriva del transmisor o toma obstruida. | Contrastar con un manómetro de referencia en la misma toma; limpiar la toma. |
| Temperatura del aceite y de descarga | Sonda suelta, vaina sin pasta, cable dañado. | Contrastar con un termómetro de contacto; revisar que la sonda está bien insertada. |
| Caída de presión del filtro de aceite | Presostato o transmisor que no avisa cuando el filtro se colmata. | Comparar la lectura con la de las tomas antes y después del filtro; cambiar el filtro al límite del fabricante. |
| Nivel en recipientes de amoniaco | El aceite acumulado cubre la boya o el sensor y da lecturas falsas. | Purgar el aceite antes de dar por buena una lectura dudosa. |
La comprobación que más se olvida: que la alarma corta, no solo que avisa. Una seguridad de nivel o de presión de aceite que nunca se ha probado es una seguridad que no se sabe si funciona.
Purgar aceite del amoniaco sin sustos
El aceite de los potes y recipientes lleva amoniaco disuelto. Al bajar la presión, el amoniaco se evapora de golpe, el aceite espumea y salpica. Es una de las maniobras con más riesgo en una sala de amoniaco, y se hace siempre igual:
- Equipos de protección: gafas estancas y pantalla, guantes aptos para amoniaco, ropa que cubra y máscara con filtro de amoniaco puesta o a mano. Ventilación y salida despejada.
- Dos válvulas en serie: la de corte junto al recipiente y, después, una válvula de cierre rápido con muelle, de las que se cierran solas al soltarlas.
- Deja reposar el pote aislado para que el amoniaco atrapado vuelva al recipiente. Si tiene calentamiento, úsalo: el aceite caliente suelta el amoniaco y fluye mejor.
- Abre la de corte del todo y purga despacio con la de muelle, colocado a un lado de la salida, nunca delante. Lo recomendable es llevar la salida con una manguera a un cubo con agua, que absorbe el amoniaco.
- Para en cuanto aparezca escarcha en la manguera, espuma violenta o aceite lechoso: es amoniaco líquido.
- Nunca abras una purga y te vayas.
- Cierra en orden, guarda el aceite en un recipiente cerrado y etiquetado (es un residuo peligroso) y apunta los litros.
Y una regla que vale para toda la instalación: nunca dejes amoniaco líquido encerrado entre dos válvulas cerradas. Al calentarse, la presión sube muy deprisa y puede romper la tubería.
CO₂: aceite miscible y enemigo del agua
En CO₂ el planteamiento cambia. En frío comercial el estándar es el POE, que se mezcla con el CO₂ y vuelve con él al compresor; en transcrítico y en presiones muy altas se usa también PAG. Un fabricante de compresores, por ejemplo, carga de serie un POE en cascada subcrítica y otro POE más viscoso en transcrítico, y exige PAG cuando la presión de baja supera los 40 bar o la de alta los 120 bar.
Tres cosas que hay que tener en cuenta:
- El CO₂ se disuelve mucho en el aceite y le quita viscosidad, más cuanto mayor es la presión. Por eso los aceites de CO₂ son más viscosos de partida, y no vale cualquier aceite de HFC.
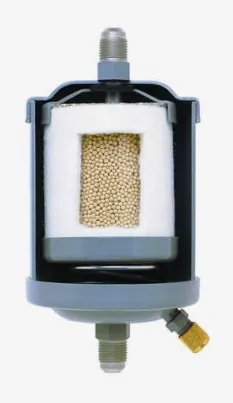
- El agua es el enemigo. El CO₂ admite muy poca agua disuelta: Danfoss recomienda no pasar de 10 ppm. Por encima, el agua se separa y, bajo 0 °C, forma hielo que bloquea válvulas. Además, el POE con agua se hidroliza y forma ácidos. De ahí los filtros deshidratadores de tamiz molecular, el vacío bien hecho y el aceite guardado en bidones cerrados.
- Límites del aceite usado. Como referencia, Bitzer fija para sus aceites de CO₂: agua máxima de 150 mg/kg en los POE y 800 mg/kg en el PAG, acidez máxima de 0,2 mg KOH/g y una viscosidad que no se aleje más de un 15 % de la del aceite nuevo.
En una cascada NH₃/CO₂ hay dos aceites que nunca deben juntarse: el del amoniaco y el del CO₂. El punto débil es el intercambiador cascada. Como el CO₂ está a más presión, una fuga lo mete en el lado del amoniaco, y allí reaccionan y forman sales blancas y corrosivas (carbonato y carbamato amónico) que tapan filtros y válvulas. Lo explicamos en la cascada NH₃/CO₂ paso a paso.
Errores frecuentes
- Rellenar con «el aceite que había en la furgoneta». Mezclar tipos o marcas forma lodos. Mismo aceite que la máquina, siempre.
- Usar POE en amoniaco, o meter aceite de la cascada en el lado equivocado.
- Reponer aceite sin preguntarse adónde ha ido. El aceite que falta en el compresor está en algún sitio de la instalación.
- Cambiar el coalescente y no revisar el asiento ni la junta: un paso libre anula el filtro nuevo.
- Llenar el separador por encima del nivel de trabajo. El aceite inunda los elementos.
- Trabajar con el separador frío o con la resistencia de parada averiada: amoniaco en el aceite, espuma y arrastre.
- Tirar el filtro de aceite sin abrirlo. Es la forma más barata de ver el desgaste.
- Desgasificar al aire la muestra de aceite de amoniaco o tomarla en un bote cualquiera: el análisis no vale.
- Puentear un sensor que «da guerra» en lugar de limpiarlo y comprobarlo.
- En CO₂, dejar el bidón de POE abierto o cargar aceite sin purgar la manguera: el agua entra con él.
Qué comprobar y cada cuánto
Pauta orientativa de friobase para instalaciones con compresores de tornillo. Mandan las horas y los límites del fabricante del compresor y del separador.
| Cuándo | Qué |
|---|---|
| En cada visita | Nivel en el visor, presión y temperatura del aceite, temperatura de descarga, alarmas del registro. |
| Cada mes | Litros repuestos y litros purgados (anotados), caída de presión del filtro de aceite y del coalescente, purga de potes en amoniaco, indicador de humedad en CO₂. |
| Cada 6 meses | Limpieza de sensores de nivel ópticos, contraste de transmisores y sondas, prueba de las seguridades de aceite, resistencia del separador. |
| Cada año o por horas | Análisis de aceite con tendencia, cambio de filtro de aceite (abriéndolo), elementos coalescentes según la caída de presión o las horas del fabricante. |
| Tras una avería mecánica | Análisis de aceite y filtro antes de volver a arrancar con normalidad. |
Dudas habituales
¿Se puede usar aceite POE con amoniaco?
¿Se puede mezclar aceite mineral y PAO en un compresor de amoniaco?
¿Cada cuánto hay que purgar aceite en una instalación de amoniaco?
¿Qué agua admite el aceite de una instalación de CO₂?
¿Montas una cascada? Lee también cómo funciona la cascada NH₃/CO₂ y el vacío antes de cargar amoniaco y CO₂.